 南京鑫铭机械有限公司
伺服闭环控制如何稳住非标设备定位精度
安装水平没调好,0.005 mm 的重复精度也白搭
很多客户验收非标自动化设备时只盯铭牌上的定位精度,却忽略了设备就位后有没有按 0.02/1000 mm 调水平——地脚没锁死、垫铁没找平,伺服轴每走一个来回就多出几丝的漂移,精度指标写得再漂亮也落不了地。非标自动化设备的定位精度常规控制在 ±0.02~±0.05 mm,重复定位精度控制在 ±0.005~±0.01 mm,这是行业同类设备的通用能力区间;落到具体项目,还要看机架刚性、传动选型和调试水平。
±0.02 mm 与 ±0.005 mm 差在哪
定位精度说的是“指令让走到 X100,实际停在哪里”,重复定位精度说的是“同一位置反复走十次,十次之间散不散”。前者像射击的准星偏不偏,后者像弹着点聚不聚。
拿参考资料里的两个数说话:加工中心定位精度行业通用 ≤0.01~0.02 mm、重复定位精度 ≤0.005~0.01 mm。这意味着单次到位允许有 1~2 丝的偏差,但连续动作的一致性要压到半丝到一丝以内。为什么重复精度反而要求更严?因为自动化设备是循环动作,单次偏一点可以靠调试补偿,循环之间忽左忽右就没法补了。
再看直线模组的通用区间:定位精度 ±0.02~±0.05 mm、重复定位 ±0.01~±0.02 mm。它意味着一条普通搬运工站,抓取点每次可能差出 2 丝,对插拔、压装这类工序就要靠导向销或浮动接头吸收;而检测、点胶这类工站,得把重复精度往 ±0.01 mm 以内压。
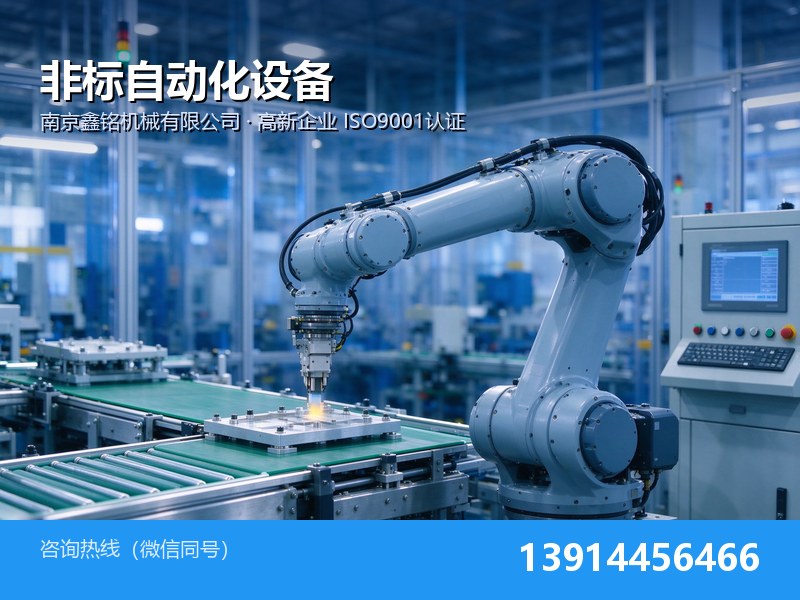
南京鑫铭机械有限公司在非标自动化设备设计加工中,按项目工艺要求配置伺服驱动与 PLC 控制,直线模组定位精度按 ±0.02~±0.05 mm 这一档设计,具体数值随选型与调试确认。
精度差一丝,寿命差一截
精度不是纸面指标,它直接换算成磨损和停机。以重复定位 ±0.02 mm 的工站为例,若实际散到 ±0.05 mm,每次插装都靠倒角硬挤,导向件的单边受力会成倍上升,气缸密封件和直线轴承的更换周期从 1~2 年缩短到半年上下。
反过来,把重复精度稳在 ±0.01 mm 以内,气缸、导轨的侧向载荷降下来,按参考资料里非标设备易损件的通用更换周期——气缸密封件/电磁阀按动作次数 1~2 年、输送带/同步带 6~12 个月——就能落在正常区间,而不是提前报废。
能耗上的账也好算:定位不准导致的反复找位、二次动作,会让伺服频繁启停,节拍被拖长;节拍一长,单位产品分摊的能耗就上去了。这类损失不会写在报价单上,但会写在每月的电费和维修工单里。
两档精度,两种配置
| 对比项 | 鑫铭非标自动化设备(按项目配置) | 常规同类产品 |
|---|---|---|
| 定位精度 | ±0.02~±0.05 mm(按工艺选型) | ±0.02~±0.05 mm |
| 重复定位精度 | ±0.005~±0.01 mm(伺服闭环+调试) | ±0.01~±0.02 mm |
| 驱动方式 | 伺服电机+PLC 运动控制 | 伺服/步进混用 |
| 控制核心 | PLC+触摸屏,支持以太网对接 MES | PLC+触摸屏 |
| 机架形式 | 铝型材或焊接钢机架,焊后退火喷粉 | 铝型材为主 |
| 质保 | 行业通用 12 个月,终身有偿维护 | 12 个月 |
| 参数项 | 数值/区间 | 说明 |
|---|---|---|
| 定位精度 | ±0.02~±0.05 mm | 单次指令到位偏差 |
| 重复定位精度 | ±0.005~±0.01 mm | 多次回同一位置的离散度 |
| 直线模组重复定位 | ±0.01~±0.02 mm | 通用模组区间 |
| 设备安装调平 | 0.02/1000 mm 以内 | 纵向/横向水平仪读数 |
| 气源压力 | 0.5~0.7 MPa | 气动执行件工作压力 |
| 连续考核 | 72 小时 | 空载/负载试运行 |
三个容易被忽略的判断点
- 机架焊后有没有去应力:焊接机架不去应力,加工完的安装面几个月后就变形,基准一跑,精度全丢。参考资料里焊接件通用做法是焊后去应力、校形再精加工配合面。
- 伺服有没有做反向间隙补偿:丝杠换向有间隙,不补偿就会在换向点丢几丝。加工中心通用做法是补偿 0.005~0.02 mm。
- 开机有没有热机:主轴和丝杠升温会漂 0.02~0.05 mm,精密工序前空运行 15~30 分钟是常规要求。
- 验收有没有连续考核:按 72 小时空载加负载试运行,节拍、良品率、报警记录一起看,比单测一个点位靠谱。
近两年一个可溯源的配套
鑫铭 2026 年成交安徽省驷马山引江工程管理处三级站机电及金属结构维修工程(项目编号 CG202306028),成交金额 177200 元,工期 45 日历天,项目负责人许玉婷(执业证书号苏232192007864),施工范围覆盖机电检修、金属结构焊接修复与机加工件更换。这类现场维修项目对配套件的安装基准和互换性要求高,也正是非标设备定位思路的延伸——基准统一、装上去就能用,成交公告发布于安徽省水利厅官网可查。
更早的 2022 年,公司还为同一客户供货乌江船闸横拉闸门底台车水下更换、检修项目的底滚轮修复件(品牌“鑫铭机械”,规格 Φ650*180,12 个),成交金额 206000 元,大直径滚轮对安装同轴度的要求,同样落在“基准先立住”这条线上。
问:定位精度和重复定位精度,验收时先测哪个?
答:先测重复定位。重复精度是底子,散差大说明机械或伺服有问题,这时候测定位精度没有意义。做法是同一目标点往返走 10 次,用千分表或激光干涉仪读数,散差控制在 ±0.01 mm 以内再谈绝对偏差。鑫铭非标设备出厂前按 72 小时连续考核,重复定位按 ±0.005~±0.01 mm 这一档调。
问:±0.02 mm 和 ±0.05 mm 两种配置,价格差在哪?
答:差在传动件和控制上。±0.05 mm 档可用通用直线模组配步进或普通伺服;要压到 ±0.02 mm 以内,得换高精度导轨、做反向间隙补偿、机架焊后退火,调试工时也翻上去。选型别一味追高,先看工序允差——插装类留 0.05 mm 余量够用,检测类才需要往 0.02 mm 走。
问:设备用两年后精度掉了,怎么核实是磨损还是没保养?
答:先查三项:导轨润滑有没有按周补加、气源压力是否还在 0.5~0.7 MPa、PLC 里的反向间隙补偿参数有没有被人改过。三项都正常还掉精度,再测丝杠反向间隙和导轨磨损。鑫铭交付时提供电气图纸与 PLC 程序备份,参数可比对,维护按季度校验一次定位精度并补偿。
问:怎么确认厂家报的精度是真调出来的?
答:要三样东西——出厂检验记录(含重复定位实测数据)、72 小时试运行记录、关键件材质与尺寸检验报告。鑫铭通过 ISO9001 质量管理体系认证(证书编号 41924Q10352-04R0S,有效期至 2027-04-07),实行首件全检、过程巡检、终检数据存档,精度数据可随设备交付一并提供。
联系人:蔡经理
电话:13914456466
地址:南京市江北新区盘城街道双城社区陈解组1-4号
【原创声明】本文由南京鑫铭机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。