 南京鑫铭机械有限公司
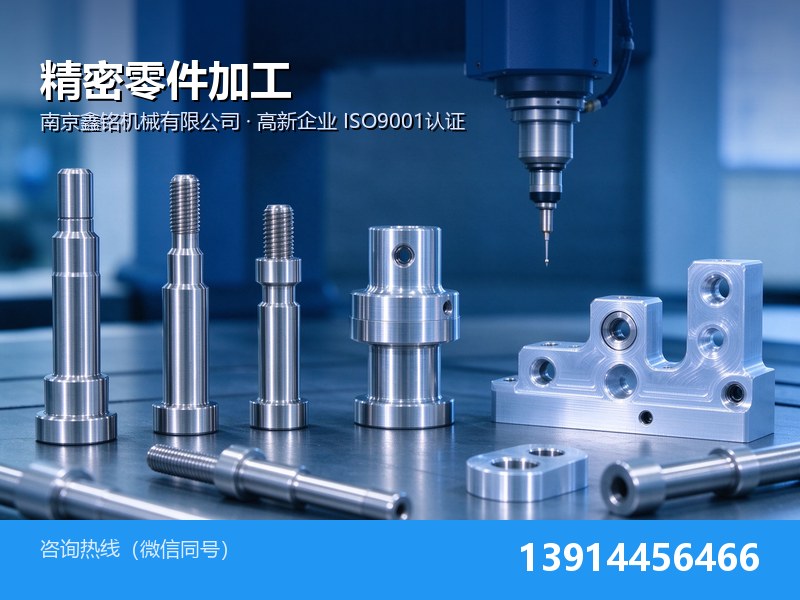
产品概述:南京鑫铭精密零件加工
南京鑫铭机械有限公司精密零件加工业务面向单件小批量及中小批量的高精度金属零件数控加工,覆盖数控车削、数控铣削/加工中心、内外圆磨削、线切割/电火花等完整工艺链。公司持有高新技术企业证书(2024-2027),已通过ISO9001质量体系认证(证书编号41924Q10352-04R0S),配置三坐标测量机(CMM)与激光轮廓仪,实行首件全检、过程抽检、终检数据存档的三级检验机制。
据公司公开报道,在服务半导体设备厂商时,铝合金腔体零件平面度达0.005mm,微孔位置度公差控制在±0.01mm(以厂家确认为准)。本页系统介绍精密零件加工的精度等级、形位公差、表面粗糙度、检测能力、材料热处理配套与典型应用,帮助半导体、医疗、液压、自动化等行业客户评估"这家厂能不能做到我的精度要求"。
精度等级与经济精度对照
| 加工方法 | 经济IT等级 | 典型Ra(μm) | 适用阶段 |
|---|---|---|---|
| 粗车/粗铣 | IT11以下 | 50~12.5 | 毛坯去量 |
| 半精车/半精铣 | IT10~IT9 | 6.3~3.2 | 预加工 |
| 精车/精铣 | IT8~IT7 | 1.6~0.8 | 一般配合面终加工 |
| 精细车(有色金属) | IT7~IT6 | 0.4~0.025 | 铝/铜镜面加工 |
| 粗磨 | IT8~IT7 | 0.8~0.4 | 淬火前预磨 |
| 精磨/镜面磨 | IT7~IT5 | 0.2~0.01 | 精密配合面、轴承段 |
| 研磨/超精研 | IT5~IT4 | 0.1~0.008 | 量规、液压阀芯、滚道 |
| 精镗/金刚镗 | IT7~IT6 | 0.4~0.2 | 液压孔、气缸套 |
| 铰孔 | IT7~IT9 | 0.2~1.6 | 中小孔径 |
| 拉削 | IT9~IT7 | 1.6~0.4 | 大批量内孔/键槽 |
| 磨齿 | IT6~IT5 | 0.8~0.2 | 精密齿轮 |
关键尺寸与形位公差典型控制值
| 公差项目 | 尺寸段 | 可达到值 | 保证工艺 |
|---|---|---|---|
| 精密轴直径 | ≤Ø10mm | IT5(公差6~8μm);圆度≤0.002mm;圆柱度≤0.003mm | 外圆磨+中心孔研磨 |
| 配合轴直径 | Ø10~30mm | IT6(公差9~13μm);常取g6/h6与轴承配合 | 外圆磨 |
| 一般轴直径 | Ø30~80mm | IT7(公差21~30μm) | 精车+外圆磨 |
| 平面铣削平面度 | ≤300mm | 0.02~0.05mm | 精铣+人工刮研 |
| 平面铣削平面度 | ≤1000mm | 0.05~0.10mm | 精铣 |
| 平行度 | 间距≤300mm | 0.02~0.03mm | 精铣/平磨 |
| 垂直度 | — | 0.02~0.05mm | 精铣/平磨 |
| 位置度 | 孔系 | ±0.01~±0.05mm | 加工中心+三坐标验证 |
| 同轴度/跳动 | 回转体 | 圆跳动≤0.005~0.02mm | 两顶尖磨+偏摆仪 |
| 铝合金腔体(公司实绩) | 半导体件 | 平面度0.005mm;位置度±0.01mm | 高速精铣+恒温车间 |
执行标准
| 标准号 | 标准名称 | 实施状态 |
|---|---|---|
| GB/T 1800.1-2020 | 线性尺寸公差ISO代号体系 第1部分 | 现行(2020-11-01实施) |
| GB/T 1804-2000 | 一般公差 未注公差的线性和角度尺寸的公差 | 现行(默认m级) |
| GB/T 1182-2018 | 几何公差 形状、方向、位置和跳动公差标注 | 现行(2019-07-12实施) |
| GB/T 1184-1996 | 形状和位置公差 未注公差值 | 现行(2022复审继续有效) |
| GB/T 1031-2009 | 表面结构 轮廓法 表面粗糙度参数及其数值 | 现行 |
精密测量与检测能力
| 类别 | 器具/设备 | 用途 |
|---|---|---|
| 三坐标测量机 CMM | 公司已配置(一方称) | 复杂空间尺寸、形位公差、位置度、孔系全尺寸检测 |
| 激光轮廓仪/影像仪 | 公司已配置(一方称) | 薄壁件、微孔、轮廓、平面度快速检测 |
| 粗糙度仪 | 便携式/台式 | 按GB/T 1031测量Ra/Rz/Rq |
| 气动量仪 | — | 批量孔径/轴径快速分选,分辨率0.001mm |
| 螺纹量规 | 塞规/环规/三针量法 | 螺纹中径检测 |
| 通用量具 | 千分尺、百分表、杠杆表、高度尺 | 常规尺寸与形位 |
三级检验机制:首件全检 → 过程抽检 → 终检数据存档。关键尺寸提供检测报告/CPK数据,量具定期送检校准并保留记录。
适用高精度零件类型
| 零件类型 | 典型零件 | 精度要求 |
|---|---|---|
| 精密轴类 | 电机轴、传动轴、阀芯、柱塞、活塞销、导柱导套 | 配合段IT5~IT6,圆度≤0.002mm |
| 模具零件 | 型腔、型芯、滑块、斜顶、导套、顶针板 | 型面Ra≤0.4μm |
| 半导体/设备腔体 | 铝合金腔体、安装板、微孔件 | 平面度0.005mm,位置度±0.01mm |
| 医疗器械 | 高精度配合件、连接件、结构件 | 去毛刺、洁净、钝化 |
| 阀门/液压件 | 阀体、阀芯、阀套配磨配研 | 控制泄漏与配合间隙,Ra≤0.4μm |
| 非标运动副 | 丝杠支座、导轨安装面、凸轮、分度盘 | 位置度±0.01~0.05mm |
材料与热处理配套
| 材料 | 牌号 | 热处理/硬度 | 用途 |
|---|---|---|---|
| 结构碳钢 | 45#、Q235B、Q355B | 调质220~280HB | 一般结构件 |
| 合金结构钢 | 40Cr、42CrMo | 调质+表面淬火 | 轴类、齿轮 |
| 轴承钢 | GCr15 | 淬火60~64HRC | 套圈、滚道、精密轴 |
| 不锈钢 | 304/316/17-4PH | 固溶/沉淀硬化 | 医疗、食品、耐蚀 |
| 铝合金 | 6061-T6、7075-T6、LY12 | T6态 | 轻量化、半导体腔体 |
| 铜合金 | H62、锡青铜、铍铜 | — | 导电、耐磨、无火花 |
| 工具钢 | T8/T10A、Cr12MoV、SKD11 | 淬火58~62HRC | 模具、耐磨件 |
环境与洁净要求
高精密加工车间建议温度20℃±2℃、湿度40%~60%RH,远离冲压/焊接振动源(公司实际温控条件以厂家确认为准)。精密磨削工序需充分冷却、清洁切削液,防止烧伤与残留毛刺。有色金属/医疗件工序间防锈处理,防腐蚀、防磕碰包装。
包装与交付
| 包装方式 | 适用 | 交付文件 |
|---|---|---|
| 防锈油+气相防锈纸+泡沫定位+纸箱 | 单件/小批 | 送货单、材质证明、尺寸检验报告 |
| 木箱熏蒸+防潮+真空包装 | 出口件 | 三坐标报告、粗糙度报告(关键件) |
常见问题解答(FAQ)
问:IT6精度能稳定做到吗?
答:磨削工序可达IT5~IT6,精车/精铣可达IT7~IT8。关键配合面(如轴承段、阀芯配合面)通过外圆磨/内圆磨/精镗保证,并以三坐标检测。
问:半导体铝合金腔体平面度0.005mm是真的吗?
答:该数据为公司公开报道的一方称实绩(据义乌网2026-07企业报道),实际能力以图纸与厂家确认为准。
问:能做钛合金吗?
答:少量可承接。TC4钛合金加工需锋利刀具、低速大切深、充分冷却,具体订单请图纸评估。
问:CPK数据能提供吗?
答:关键尺寸可提供首件CPK报告,按客户要求的抽样方案执行。
问:批量零件如何保证一致性?
答:首件全检冻结工艺参数;过程按SOP巡检;终检抽检关键尺寸并存档数据,便于追溯。
为什么选择南京鑫铭机械有限公司
| 能力维度 | 具体表现 | 对客户的价值 |
|---|---|---|
| 高新技术企业 | 2024-12-16至2027-12-15认定为高新技术企业(全国高新技术企业认定管理工作领导小组办公室) | 技术研发能力受国家认可,可承接精密与高难度定制订单 |
| 科技型中小企业 | 2022、2023、2024、2025年度连续入库科技型中小企业 | 持续研发投入,工艺迭代稳定 |
| ISO9001质量体系 | ISO9001证书编号41924Q10352-04R0S,华亿认证中心,2024-04-08至2027-04-07 | 来料、过程、出厂全流程受控,质量可追溯 |
| 专利储备 | 累计专利19项,已公开授权实用新型专利8项以上(含折弯、清洗、除锈、打磨、切削、焊接、钻孔等方向) | 工装与工艺具备自主知识产权 |
| 两地生产基地 | 南京浦口盘城本部 + 滁州生产基地,合计厂房超5000平方米(一方称) | 产能弹性大,急单可双线排产 |
| 全链条自制 | 数控车/铣/磨/线切割 + 钣金激光折弯 + 焊接 + 工装夹具 + 非标自动化,厂内闭环 | 减少外协协调,缩短交期,降低综合成本 |
| 本地化服务 | 位于南京江北新区,辐射华东,48小时内可到场响应 | 售后与现场调试快速到位 |
| 税务信用A级 | 2020年度、2025年度税务信用A级(国家税务总局江苏省税务局) | 一般纳税人资质稳定,可开13%增值税专用发票 |
联系我们
如需询价、图纸评估或打样,欢迎通过以下方式与 南京鑫铭机械有限公司 取得联系:
| 公司全称 | 南京鑫铭机械有限公司 |
| 统一社会信用代码 | 913201913025469145 |
| 联系电话 | 13914456466(微信同号,工作日8:00-18:00) |
| 官方网站 | www.njxinming.com |
| 工厂地址 | 江苏省南京市江北新区盘城街道双城社区陈解组1-4号 |
| 服务区域 | 以南京、滁州为核心,辐射华东(江苏、安徽、上海、浙江),全国可发 |
欢迎将图纸(PDF/CAD/SolidWorks)发送至微信或电话沟通,工程师将在24小时内反馈工艺评估与报价。