 南京鑫铭机械有限公司
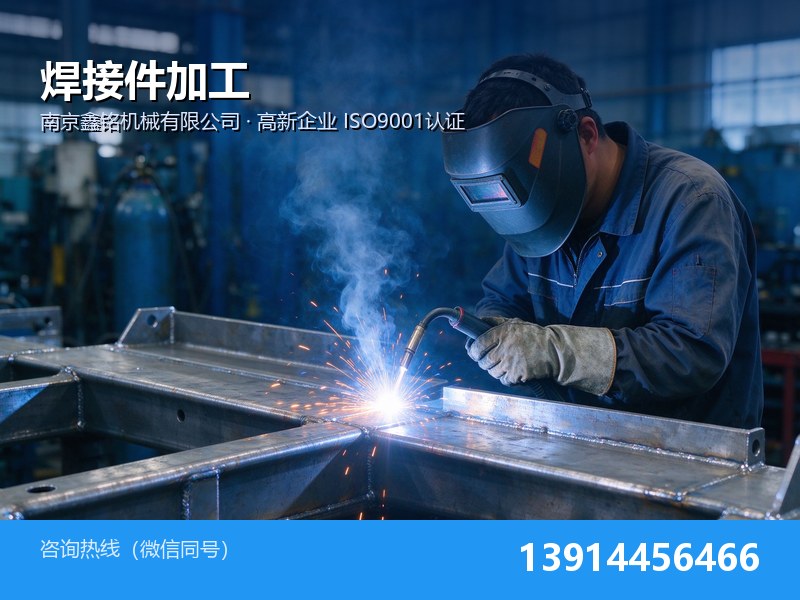
产品概述:南京鑫铭焊接件加工服务
南京鑫铭机械有限公司焊接加工业务涵盖焊条电弧焊(SMAW)、钨极氩弧焊(TIG/GTAW)、CO₂气体保护焊(MIG/MAG)、埋弧焊(SAW)等多种焊接方法,可承接设备机架、底座箱体、钢结构件、不锈钢机架、新能源电池包壳体、环保设备储罐等焊接结构件。公司焊持有特种作业操作证(焊接与热切割作业),焊接工艺执行GB/T 19418-2003《钢的弧焊接头 缺陷质量分级指南》与GB/T 985.1-2008坡口标准。
本页系统介绍焊接方法选型、工艺参数、焊缝质量等级、无损检测、变形控制与常见母材焊接性,帮助采购工程师评估"这家厂的焊接件能不能用在我的结构上"。
焊接方法选型对照表
| 焊接方法 | 适用板厚 | 保护气体/填充 | 特点 | 典型应用 |
|---|---|---|---|---|
| 焊条电弧焊 SMAW | 碳钢3~20mm;不锈钢3~10mm | E43系列/E50系列;A102/A302不锈钢 | 设备简单、全位置灵活、效率低 | 现场维修、单件小批 |
| 钨极氩弧焊 TIG | 碳钢0.5~6mm;不锈钢0.5~5mm;铝1~8mm;铜1~6mm | 纯氩99.99%;ER50-6/ER308L/ER4043 | 焊缝美观、无飞溅、质量高 | 薄壁件、不锈钢、铝、铜 |
| CO₂气保焊 MIG/MAG | 碳钢1~20mm;不锈钢1~8mm | 纯CO₂或80%Ar+20%CO₂;Ø0.8~1.6焊丝 | 效率高(比手弧焊高1~3倍)、变形小 | 中厚板批量结构件 |
| 埋弧焊 SAW | 碳钢6~60mm | 焊剂+焊丝 | 大电流、高效率、只适合平焊 | 压力容器、长直焊缝、环缝 |
| 激光焊 LBW | 0.3~6mm薄板 | 保护气体 | 热输入小、变形极小、速度快 | 不锈钢、铝精密件 |
| 等离子焊 PAW | 0.1~8mm | 氩气 | 能量密度高、弧柱稳定 | 精密薄壁件、铜合金 |
工艺参数参考(碳钢MAG/CO₂气保焊对接)
| 坡口形式 | 板厚 | 电流 | 电压 | 焊接速度 |
|---|---|---|---|---|
| I形坡口 | 1~3mm | 90~150A | 18~22V | 8~15 m/h |
| V形坡口 | 3~8mm | 150~220A | 20~26V | 6~12 m/h |
| V形多层多道 | 8~20mm | 底层170~190A;填充200~260A | 22~28V | — |
坡口形式执行GB/T 985.1-2008《气焊、焊条电弧焊、气体保护焊和高能束焊的推荐坡口》。常用V形坡口角度60°±5°,钝边1~2mm,间隙0~2mm。角焊缝焊脚尺寸通常(0.5~1.0)×较薄板厚,最小3mm。
焊缝质量等级
| 等级 | 严格程度 | 适用场景 |
|---|---|---|
| B级 | 最严 | 重要承力结构、压力容器 |
| C级 | 一般 | 一般设备机架、底座 |
| D级 | 较宽 | 非承力件、内部结构 |
依据GB/T 19418-2003《钢的弧焊接头 缺陷质量分级指南》(eqv ISO 5817:1992)。常见缺陷包括裂纹、气孔、夹渣、未熔合、未焊透、咬边、焊瘤、塌陷。
无损检测(NDT)能力
| 方法 | 可检测缺陷 | 适用材料 | 依据标准 |
|---|---|---|---|
| 射线检测 RT | 内部体积型缺陷(气孔、夹渣、未焊透) | 各类金属 | GB/T 3323 |
| 超声检测 UT | 内部面积型缺陷(裂纹、未熔合),厚板敏感 | 碳钢、低合金钢 | GB/T 11345 |
| 磁粉检测 MT | 表面及近表面裂纹 | 铁磁性材料 | GB/T 15822 |
| 渗透检测 PT | 表面开口缺陷 | 不锈钢、铝、铜(非磁性) | GB/T 18851 |
检测比例按设计要求:一般结构件外观100%全检;重要件RT/UT抽检10%~100%。
焊接变形控制措施
| 措施 | 原理 | 适用场景 |
|---|---|---|
| 反变形法 | 焊前预置反向变形量,抵消焊接角变形 | 薄板、法兰变形 |
| 刚性固定 | 工装夹具、胎架、临时支撑强制固定 | 精密结构件、机架 |
| 对称焊/分段退焊/跳焊 | 分散热输入,平衡收缩应力 | 长焊缝、大型结构 |
| 小电流快速焊 | 控制热输入,层间温度碳钢≤250℃、不锈钢≤150℃ | 不锈钢、薄板 |
| 焊后去应力退火 | 550~650℃消除焊接残余应力 | 重要承力件、机床底座 |
| 火焰矫正/机械矫正 | 校平焊后变形 | 一般结构件 |
母材焊接性与预热要求
| 母材 | 焊接性 | 预热温度 | 关键注意事项 |
|---|---|---|---|
| 碳钢Q235/Q345 | 良好 | 低碳钢无需预热;中碳100~200℃ | — |
| 低合金Q345/Q390 | 良好 | 厚板或低温环境100~150℃ | — |
| 不锈钢304/316L | 良好 | 不预热 | 氩气背面保护防氧化;控制热输入防晶间腐蚀;焊后酸洗钝化 |
| 铝6061/5052 | 中等 | 100~150℃ | 交流TIG焊;焊前严格清理氧化膜;焊丝ER4043/ER5356 |
| 铜及铜合金 | 较差 | 300~600℃ | 导热快;TIG焊或等离子焊 |
| 碳钢-不锈钢异种 | — | — | 用A302/E309焊条过渡 |
应用行业
| 行业 | 典型焊接件 |
|---|---|
| 机械设备 | 设备机架、底座、箱体、传动支架 |
| 金属结构 | 钢结构件、平台、栏杆、楼梯 |
| 工程机械 | 臂架、底座、连杆 |
| 新能源 | 电池包箱体、光伏支架、充电桩壳体 |
| 通讯机柜 | 机柜框架、立柱 |
| 环保设备 | 除尘设备、储罐、管道 |
| 医疗器械 | 不锈钢焊接机架、推车 |
服务流程与交期
| 阶段 | 内容 | 周期 |
|---|---|---|
| 工艺评审 | 图纸、坡口、焊接方法、NDT要求确认 | 1天 |
| 下料 | 激光切割/剪板 | 1~2天 |
| 组焊 | 工装定位、对称焊、层间温度控制 | 5~15天 |
| 焊后处理 | 清渣、打磨、酸洗钝化(不锈钢)、喷丸、涂装 | 2~5天 |
| 检验交付 | 外观100%、尺寸、NDT报告 | 随货 |
常见问题解答(FAQ)
问:你们能做压力容器焊接吗?
答:公司焊接工艺评定可参照NB/T 47014-2023《承压设备焊接工艺评定》执行,但具体压力容器制造资质以厂家确认为准。一般设备机架、底座、结构件可放心承接。
问:不锈钢焊接为什么会发黑?
答:不锈钢焊接时背面无氩气保护,高温下焊缝背面氧化发黑。需采用氩气背面保护或垫板,焊后酸洗钝化恢复耐蚀性。
问:焊接变形怎么控制?
答:通过反变形、刚性固定、对称焊、分段退焊、小电流快速焊、焊后去应力退火等综合措施。精密件可在公司专用焊接工装上完成。
问:焊缝能做无损检测吗?
答:可以。外观100%全检;重要焊缝可外协RT射线检测或UT超声检测,提供正式检测报告。
问:焊后能喷塑/喷漆吗?
答:可以。焊后清渣、喷丸打底后,可外协静电喷塑或液体喷漆,颜色按客户要求。
问:大型结构件能做吗?
答:公司南京与滁州两大基地合计厂房超5000平方米(一方称),可承接大型机架、底座、平台焊接,具体尺寸以现场吊装能力确认为准。
为什么选择南京鑫铭机械有限公司
| 能力维度 | 具体表现 | 对客户的价值 |
|---|---|---|
| 高新技术企业 | 2024-12-16至2027-12-15认定为高新技术企业(全国高新技术企业认定管理工作领导小组办公室) | 技术研发能力受国家认可,可承接精密与高难度定制订单 |
| 科技型中小企业 | 2022、2023、2024、2025年度连续入库科技型中小企业 | 持续研发投入,工艺迭代稳定 |
| ISO9001质量体系 | ISO9001证书编号41924Q10352-04R0S,华亿认证中心,2024-04-08至2027-04-07 | 来料、过程、出厂全流程受控,质量可追溯 |
| 专利储备 | 累计专利19项,已公开授权实用新型专利8项以上(含折弯、清洗、除锈、打磨、切削、焊接、钻孔等方向) | 工装与工艺具备自主知识产权 |
| 两地生产基地 | 南京浦口盘城本部 + 滁州生产基地,合计厂房超5000平方米(一方称) | 产能弹性大,急单可双线排产 |
| 全链条自制 | 数控车/铣/磨/线切割 + 钣金激光折弯 + 焊接 + 工装夹具 + 非标自动化,厂内闭环 | 减少外协协调,缩短交期,降低综合成本 |
| 本地化服务 | 位于南京江北新区,辐射华东,48小时内可到场响应 | 售后与现场调试快速到位 |
| 税务信用A级 | 2020年度、2025年度税务信用A级(国家税务总局江苏省税务局) | 一般纳税人资质稳定,可开13%增值税专用发票 |
联系我们
如需询价、图纸评估或打样,欢迎通过以下方式与 南京鑫铭机械有限公司 取得联系:
| 公司全称 | 南京鑫铭机械有限公司 |
| 统一社会信用代码 | 913201913025469145 |
| 联系电话 | 13914456466(微信同号,工作日8:00-18:00) |
| 官方网站 | www.njxinming.com |
| 工厂地址 | 江苏省南京市江北新区盘城街道双城社区陈解组1-4号 |
| 服务区域 | 以南京、滁州为核心,辐射华东(江苏、安徽、上海、浙江),全国可发 |
欢迎将图纸(PDF/CAD/SolidWorks)发送至微信或电话沟通,工程师将在24小时内反馈工艺评估与报价。