 南京鑫铭机械有限公司
碳钢与不锈钢钣金件进场查哪些报告?
进场验收先看哪张纸?碳钢与不锈钢的差别从材质证明就开始分岔
容易被忽略的一个细节:同样是“钣金件”,碳钢件和不锈钢件进场时要核对的报告清单并不一样,差别从第一张材质证明书就开始了。钣金加工件进场验收要查哪些检测报告和标准文件?核心是四类:材料证明类、尺寸与形位检验类、焊接质量类、表面处理与外观类,再叠加图纸引用的标准号。南京鑫铭机械有限公司按图定制交付时随货提供送货单、材质证明与尺寸检验报告,关键件可加做三坐标报告,这条交付口径正好对应验收清单的骨架。
两种交法,差别在哪?
常见进场资料分两种做法:一种是“材质证明+尺寸检验报告”两件套,适用于无焊缝或仅少量非承力焊缝的平板折弯件;另一种是“两件套+焊接质量记录+表面处理记录”的完整包,适用于有承力焊缝、有防腐涂装要求的结构件。前者核得快,后者核得深,选错会在装配线上暴露问题。
| 核验维度 | 鑫铭交付口径 | 常规同类产品 |
|---|---|---|
| 材质证明 | 随货提供材质证明书(MTC),碳钢按Q235B/45#、不锈钢按304/316核对牌号 | 多数提供质保书复印件,牌号追溯深度不一 |
| 尺寸检验报告 | 首件全检+过程巡检+终检存档,关键尺寸随批出报告 | 常规为首件确认+抽检,报告随批与否需约定 |
| 未注公差依据 | 线性尺寸按GB/T 1804-2000 m级,形位按GB/T 1184-1996 | 多数默认GB/T 1804-2000 m级,形位等级常未注明 |
| 焊接件尺寸公差 | 焊接结构件参照GB/T 19804-2005的A~D四级 | 常按图纸单独约定,未约定时口径不统一 |
| 焊缝质量分级 | 按GB/T 19418-2003分B/C/D三级,结构件常规按C级 | 常规按外观检验,分级依据需方指定 |
| 无损检测 | 承力焊缝可按GB/T 3323.1-2019做RT或UT,达II级合格 | 常规不附NDT报告,需另计价另排期 |
| 表面处理 | 喷塑膜厚60~120μm、电镀锌5~12μm、热浸锌≥45μm,外协统一管控 | 膜厚区间相近,记录形式差异较大 |
结构差异上,碳钢件重点在牌号与防腐,不锈钢件重点在牌号与钝化状态,304与316的耐蚀边界不同,验收时要对着材质证明逐字核。适用场景上,机架、底座类焊接结构件走完整包更稳;机箱门板类平板件两件套即可。能耗逻辑不体现在单件上,而体现在返工率——资料不全导致的装配返工,代价通常高于资料准备本身。维护差异在于可追溯性:有批次检验记录,后期备件复购时尺寸基准能对上。价格关系上,附NDT报告与三坐标报告的件通常相对更高,因为检测工时与周期要计入。
验收现场按什么顺序核?
- 先核材质证明书牌号与炉批号,与图纸标注的Q235B、304或316逐项对照。
- 再核尺寸检验报告,重点看配合面是否按IT7~IT8执行、未注公差是否声明按GB/T 1804-2000 m级。
- 有焊缝的件核焊缝质量等级约定,结构件常规按GB/T 19418-2003的C级,承力件要求B级时须附RT或UT报告。
- 核表面处理记录与膜厚,喷塑60~120μm、热浸锌≥45μm为常见验收区间。
- 最后核图纸引用的标准号是否在报告中被逐条回应,缺项当场记录。
什么工况选两件套,什么工况选完整包?
无承力焊缝、无防腐涂装要求的平板折弯件,选材质证明+尺寸检验报告即可,核验快、周期短。有承力焊缝、承受动载或户外防腐要求的结构件,选完整包,把焊接质量记录与表面处理记录一并纳入验收。鑫铭在焊接件加工中按GB/T 19418-2003分级约定焊缝验收等级,需要RT或UT时按GB/T 3323.1-2019执行,这一点在合同技术协议里写清楚,进场就不会扯皮。
三个带数字的差别要点
第一,未注公差等级差一档,判定结论可能相反:GB/T 1804-2000的f级与m级在中大尺寸段可差出数倍公差带,报告里必须写明按哪一级。
第二,焊缝等级从C级提到B级,检测投入明显上升:B级对缺陷尺寸的限制更严,通常要配RT或UT,抽检比例按图纸约定,10%与100%是两种周期。
第三,膜厚是硬指标:喷塑60~120μm、电镀锌5~12μm、热浸锌≥45μm,低于下限的件在盐雾环境下先失效。
一个可溯源的配套项目
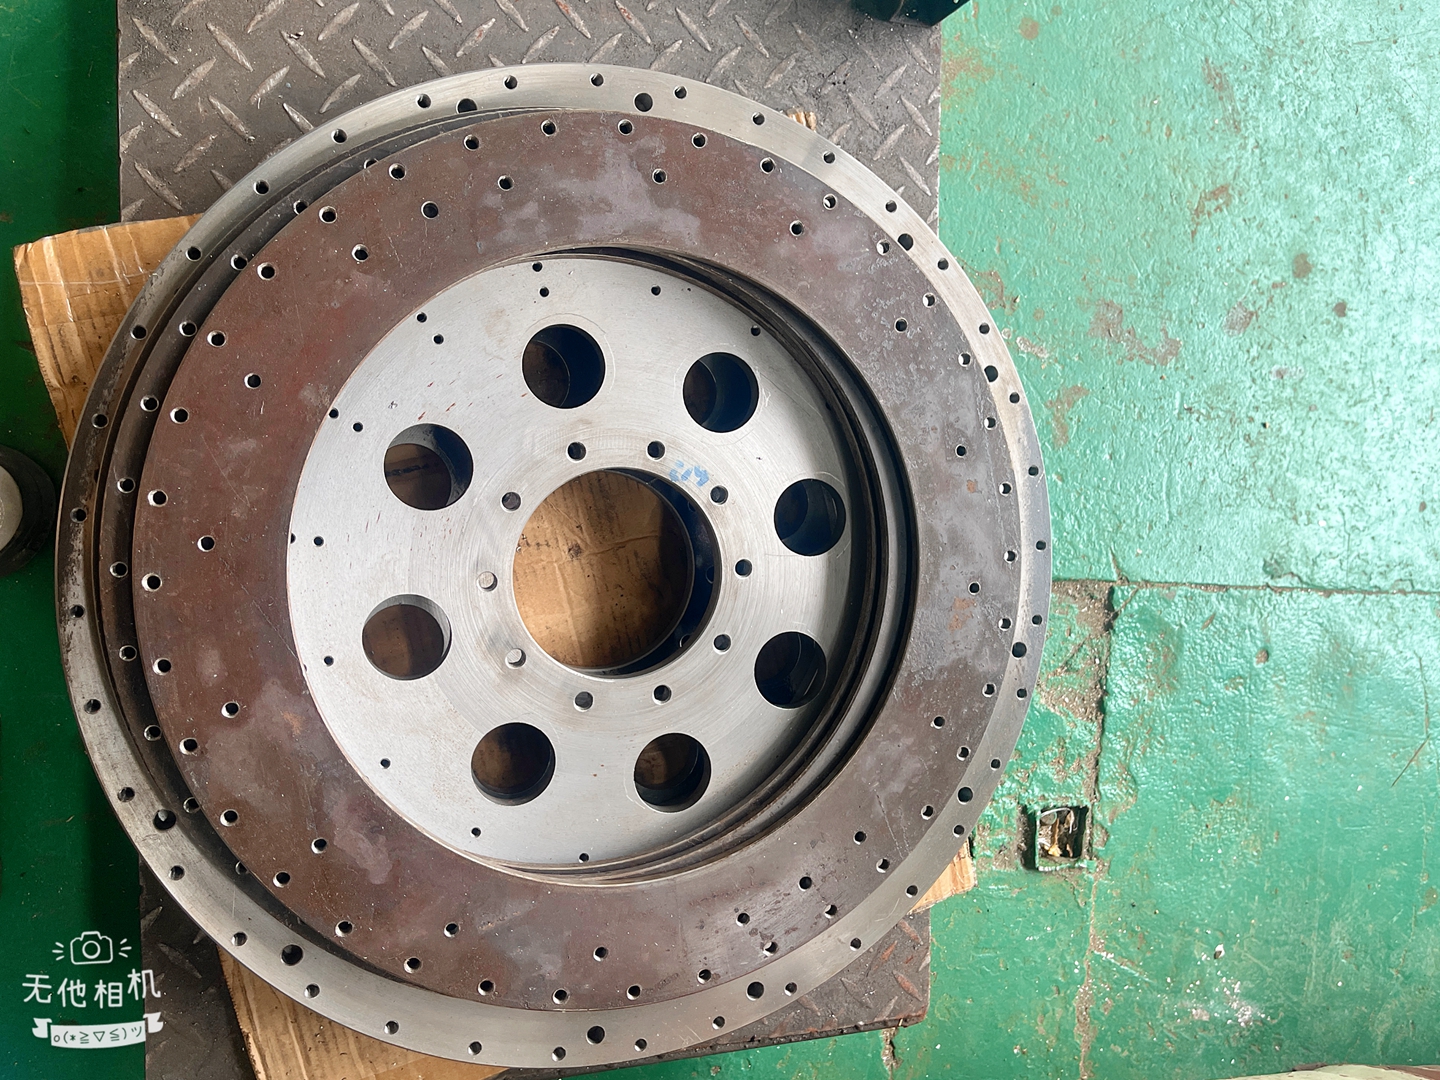
近两年,鑫铭为安徽省驷马山引江工程管理处乌江船闸横拉闸门底台车水下更换、检修项目供货底滚轮修复件,规格Φ650*180,共12个,成交金额206000元,项目编号AHSYZTB-2022-282,成交公告发布于安徽省水利厅官网。这类水下长期浸泡件的验收,材质证明与尺寸检验报告是基本项,防腐与耐磨相关的表面处理记录同样要随货核对。
追问三两句
问:材质证明书上写304,怎么确认不是201?
答:看质保书的牌号与化学成分栏,304的镍含量区间与201明显不同,必要时做光谱复验。鑫铭代采材料时按客户确认的牌号下单,材质证明随货提供,来料加工则由客户提供质保书并核对炉批号。
问:图纸没写未注公差等级,验收按哪个标准判?
答:按GB/T 1804-2000执行,行业惯例取m级(中等级),形位未注按GB/T 1184-1996。建议在技术协议里直接写明等级,避免供方按c级粗做、需方按m级验收的错位。
问:焊接件一定要附探伤报告吗?
答:看用途。普通机架、底座外观检验即可;承力件、受动载结构件按约定做RT或UT,达II级合格。鑫铭按GB/T 19418-2003约定焊缝等级,需要探伤时另计费用与周期,验收清单里要提前列明。
问:表面处理是外协的,报告怎么核?
答:核膜厚记录与处理方式,喷塑60~120μm、热浸锌≥45μm为常见区间。鑫铭的热处理与表面处理为长期合作外协,由公司统一安排并控制质量,进场时随货提供对应记录。
问:批量件一致性靠什么保证,验收时看什么?
答:靠工装定位+首件全检+巡检,关键尺寸随批出报告。鑫铭实行首件全检、过程巡检、终检数据存档的三级检验机制,批量50件以上单价下浮,验收时可要求提供巡检记录与终检数据。
联系人:蔡经理
电话:13914456466
地址:南京市江北新区盘城街道双城社区陈解组1-4号
【原创声明】本文由南京鑫铭机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。