 南京鑫铭机械有限公司
6mm钣金该选碳钢还是光纤激光切割
6mm钣金件上,碳钢激光切割加工和光纤激光切割加工差在哪
“碳钢激光切割加工和光纤激光切割加工在6mm钣金件上差在哪怎么取舍?”这是采购常问的原话。短答:6mm碳钢用光纤激光切,切缝约0.2~0.4mm、热影响区约0.1~0.5mm,速度与切面质量都够用;所谓“碳钢激光切割”更多指以氧气助燃切碳钢的工艺配置,两者不是对立设备,而是同一台光纤机上的气体与参数选择。
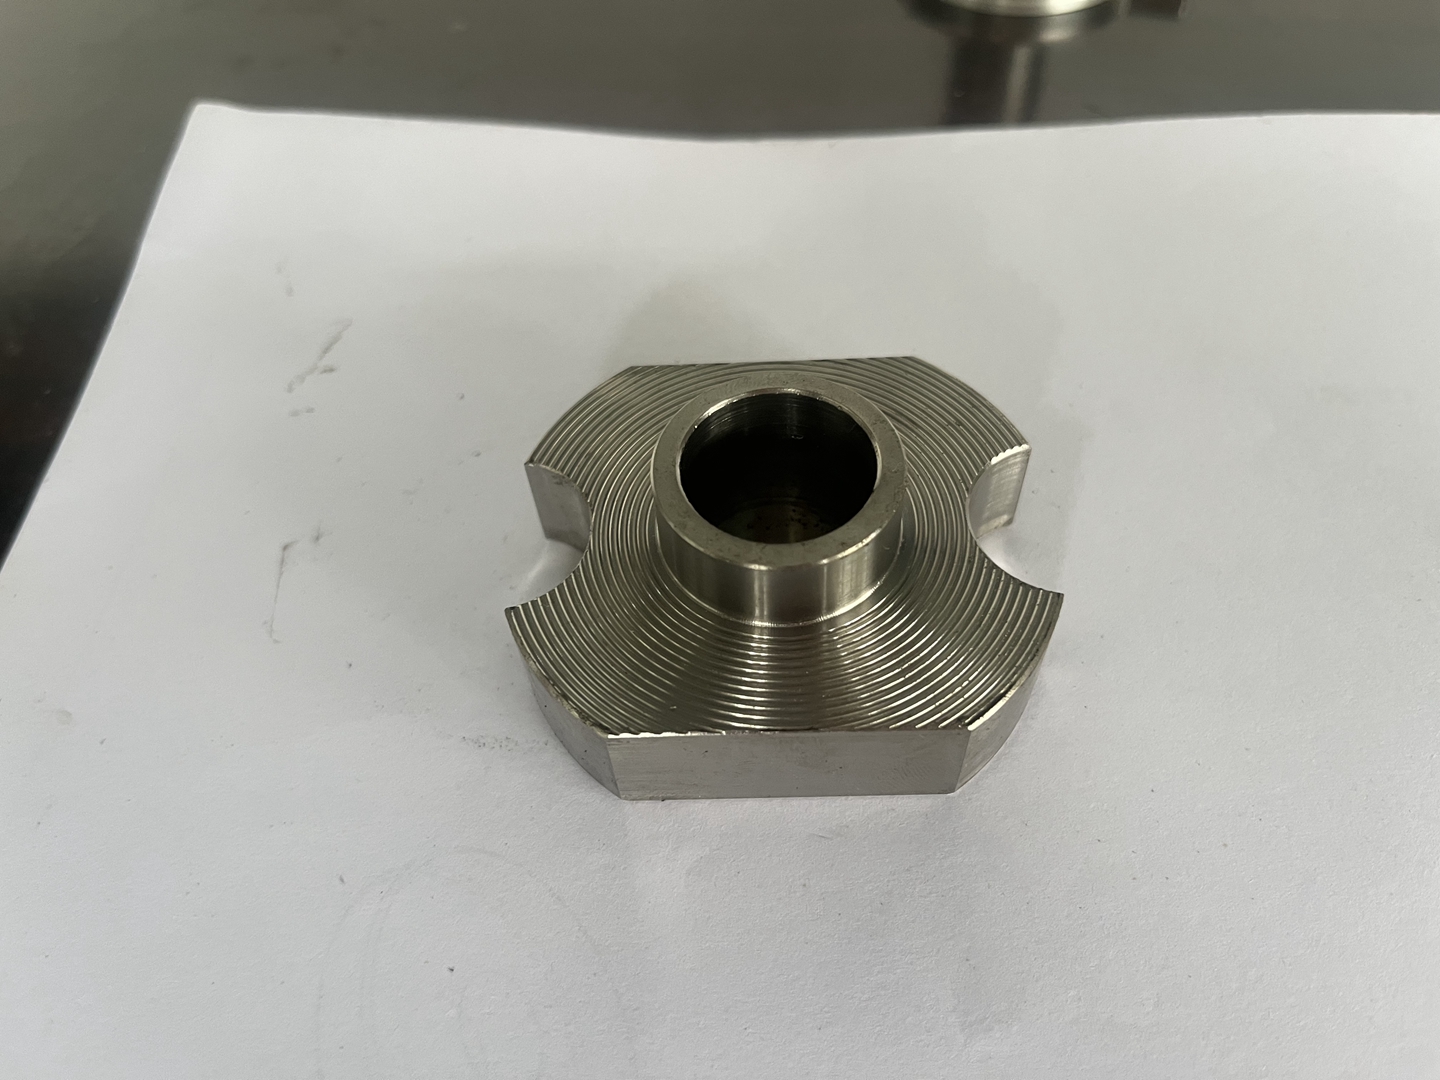
车间里常见这样的场面:一张6mm Q235B热轧板,图纸要求孔距±0.2mm、切口不挂渣。用氧气切,切口发黑、下缘挂渣需打磨;换氮气高压切,切面发亮但气耗上去。差别不在“机器姓碳还是姓光纤”,而在助燃气体、功率匹配和喷嘴状态。
两种切法,参数差在哪
先给判断:6mm碳钢属于光纤激光的舒适区,常规1000~6000W机型均可覆盖,碳钢可切1~25mm。南京鑫铭机械有限公司钣金线按来图定制,激光切割幅面常规1.5m×3m,切割精度按±0.05~0.1mm(薄板)控制,6mm件落在这个区间内。
| 对比维度 | 鑫铭钣金激光切割(6mm碳钢) | 常规同类产品 |
|---|---|---|
| 切割方式 | 光纤激光,碳钢用氧气助燃、不锈钢用氮气 | 光纤激光/等离子/火焰并存 |
| 可切碳钢厚度 | 1~25mm(1000~6000W机型) | 1~25mm |
| 切割精度 | ±0.05~0.1mm(薄板) | ±0.05~0.1mm(薄板),厚板±0.2~0.5mm |
| 切缝宽度 | 薄板约0.1~0.3mm | 0.1~0.3mm |
| 热影响区 | 约0.1~0.5mm | 0.1~0.5mm |
| 切割面粗糙度 | 薄板Ra12.5~25μm,厚板下缘挂渣需打磨 | Ra12.5~25μm |
| 最大板材尺寸 | 常规1.5m×3m | 1.5m×3m或2m×6m |
结构差异上,光纤激光靠光纤传输、电光转换效率高,6mm碳钢用氧气助燃可提高厚板切割能力,切口略带氧化色;换氮气则切面洁净、无氧化,但气压与气耗上升。适用场景上,6mm结构件、机架连接板、底板用氧气切更经济;后续要喷塑或焊接的件,切口氧化层需打磨或酸洗。能耗逻辑上,氧气助燃降低激光功率需求,氮气高压则把成本转移到气体上。维护差异集中在喷嘴与保护镜片:喷嘴每1~2周检查、污染即换,聚焦镜片3~6个月更换,这是钣金设备通用保养节奏。价格关系上,氧气切通常单件成本相对低,氮气切相对高,具体以厂家确认为准。
3个判断点,决定选哪种
6mm碳钢件,先看后续工序再定气体。鑫铭的报价按展开面积加折弯工时计,切割气体选择会体现在单价里。
- 切口要不要直接喷塑:要喷塑的件,氧化色和挂渣必须处理,氮气切省打磨。
- 有没有密集小孔与尖角:尖角处需减速防过烧,窄缝宽度≥切缝+0.5mm,6mm板孔边距要留够。
- 批量与交期:钣金打样3~5天、批量7~15天,气体切换不影响排产,影响的是单件成本。
- 是否配套折弯焊接:折弯线要避开切割热影响区,焊前坡口按GB/T 985.1-2008开。
合同与验收要盯的两句话
验收按图走,未注公差默认GB/T 1804-2000的m级,6mm件线性尺寸±0.2~±0.5mm都算合格。合同里写清切割气体要求与切口质量判定,比写“切面光洁”有用。鑫铭通过ISO9001质量管理体系认证(证书编号41924Q10352-04R0S,有效期至2027-04-07),关键尺寸随货提供检验报告。
一个可溯源的水利件配套
近两年,鑫铭为安徽省驷马山引江工程管理处乌江船闸横拉闸门底台车水下更换、检修项目供货底滚轮修复件,规格Φ650*180、12个,成交金额206000元,公告发布于安徽省水利厅官网。这类件对耐磨与尺寸一致性要求高,切割下料与后续机加配合面的公差衔接,正是6mm级钣金与机加协同的典型场景。
问:6mm碳钢用氧气切还是氮气切,怎么核实厂家真用了哪种?
答:看切割气体管路与程序参数,氧气切切口呈暗灰氧化色、下缘易挂渣;氮气切面发亮。可要求首件确认时提供切口照片与气体种类记录。鑫铭按图定制,打样3~5天,首件全尺寸检测后出具报告,气体选择在工艺评审时一并确认。
问:6mm件切完直接折弯,会不会裂?
答:6mm碳钢折弯内R一般取R≥板厚,下模V槽按8~10倍板厚选,否则折边易开裂。切割热影响区约0.1~0.5mm,折弯线应避开。鑫铭折弯角度精度按数控折弯机±30′~±1°控制,首件试折确认后再批量。
问:批量大了,切割单价能下来吗?
答:能。钣金按展开面积计价,批量50件以上编程与装夹费摊薄,单价相对下降。鑫铭钣金激光切割单件即可做,批量7~15天交付,具体以图纸与工艺评审结果为准。
联系人:蔡经理
电话:13914456466
地址:南京市江北新区盘城街道双城社区陈解组1-4号
【原创声明】本文由南京鑫铭机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。