 南京鑫铭机械有限公司
激光切割加工薄板怎么选设备参数?
薄板激光切割的参数选择,本质上是“板厚—功率—气体—速度”四者的匹配问题,而不是单看设备功率大小。但这只在切割质量要求明确、材料牌号与表面状态稳定的条件下成立;若来料批次混杂或图纸公差标注不清,再好的参数表也落不了地。
先给结论:薄板切得快不快,八成看功率与气体怎么配
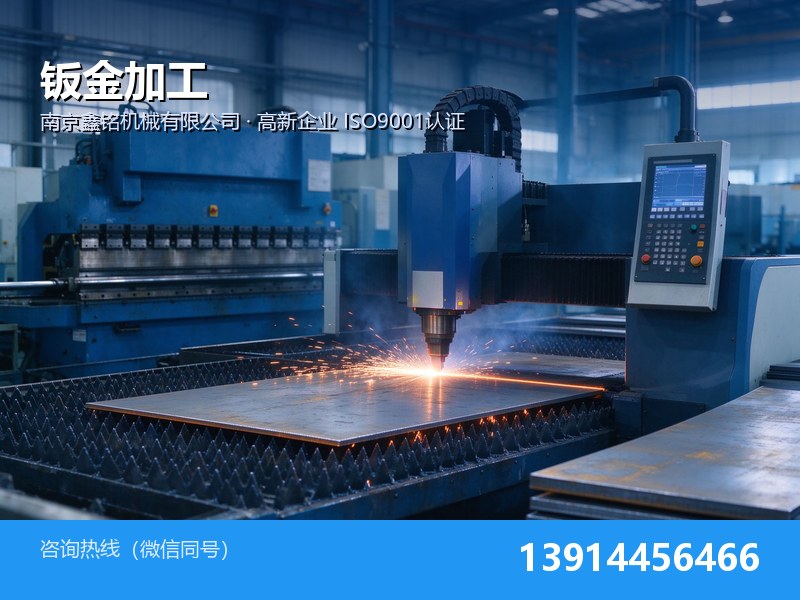
南京鑫铭机械有限公司在钣金加工环节配置激光切割工序,碳钢薄板切割精度可控制在±0.05~0.1mm、切缝0.1~0.8mm,这一区间对应的是1~6mm级薄板的常规验收水平。判断参数是否选对,不看设备铭牌,看三件事:切缝宽度是否稳定、断面粗糙度是否可接受、挂渣能否一次去除。
薄板切割的功率并非越大越好。
1~3mm碳钢用过高功率反而会让切缝变宽、热影响区扩大,薄件变形风险上升;3~6mm区间才是功率与速度平衡的敏感带。鑫铭按GB/T 1804-2000未注公差m级执行钣金线性尺寸验收,薄板件若无特殊标注,按此等级核对即可,不必逐件上三坐标。
什么情况选激光,什么情况该让转塔冲床上
轮廓复杂、异形孔多、批量不大的薄板件,激光切割更灵活;多孔阵列件则未必划算。鑫铭同时具备数控转塔冲床能力,孔径Ø1.5~Ø88.9mm、孔距精度±0.1mm、板厚碳钢0.5~3mm,机柜侧板这类密集孔件走冲床节拍更稳。
激光切割的优势在“无模具、改图即切”,薄板打样与中小批量试制阶段几乎无起订门槛,单件即可做。反过来,若零件是几百个同规格圆孔、方孔的安装板,冲床的单位工时更低。选型时把图纸孔型分布看一眼,比对比设备参数更有效。
三种材料,参数逻辑不一样
碳钢、不锈钢、铝薄板的切割气体与焦点策略差别明显,混用参数是薄板切不好的主因。
碳钢薄板常用氧气助切,断面偏灰、挂渣少;不锈钢与铝多用氮气或压缩空气,断面发亮但气压不足时下缘挂硬渣。鑫铭钣金加工可切碳钢1~25mm、不锈钢1~20mm、铝1~12mm、铜及黄铜1~8mm,薄板段(1~6mm)是主要交付区间,材料牌号按SPCC、SUS304/2B、5052/6061等常用板执行。
来料表面状态同样影响参数。冷轧板带油膜、热轧板带氧化皮,同一套参数切出来的断面质量会差一档。采购时把板材牌号、厚度公差、表面处理状态写进图纸或订单备注,比事后调机省事。
薄板激光切割参数对照与选型边界
| 参数项 | 鑫铭薄板切割区间 | 说明 |
|---|---|---|
| 适用板厚(碳钢) | 1~6mm(全能力1~25mm) | 薄板段精度与效率平衡区 |
| 适用板厚(不锈钢) | 1~6mm(全能力1~20mm) | 氮气切割为主 |
| 切割精度 | ±0.05~0.1mm | 薄板常规验收水平 |
| 切缝宽度 | 0.1~0.8mm | 随板厚与功率变化 |
| 未注线性公差 | GB/T 1804-2000 m级 | 图纸无标注时默认 |
| 折弯角度未注公差 | ±0.5°~±1° | 切割后折弯配套 |
| 对比维度 | 鑫铭薄板激光切割 | 常规同类产品 |
|---|---|---|
| 碳钢薄板能力 | 1~25mm,薄板段1~6mm | 多为1~12mm或1~20mm |
| 切割精度 | ±0.05~0.1mm | ±0.1~0.2mm |
| 切缝宽度 | 0.1~0.8mm | 0.2~1.0mm |
| 起订门槛 | 单件即可做 | 部分需小批量起 |
| 配套工序 | 切割+折弯+焊接+表面处理厂内闭环 | 多为单一工序外协 |
哪种订单交给激光切割不划算
孔型高度重复、板厚3mm以下、数量上百件的安装板,冲压或转塔冲更合适;激光逐孔走轨迹,孔越多工时越长。鑫铭冲床16T~200T、最小冲孔≥1.0倍板厚,这类件走冲压路径单位成本更低。
另一个边界是厚板小孔。板厚超过6mm后,激光切小孔的锥度与挂渣控制难度上升,此时应重新评估工艺路线而非硬调参数。薄板激光切割的价值在“快、灵活、改图不花钱”,不在“什么都能切”。
一个水利金属结构的采购实例
鑫铭为安徽省驷马山引江工程管理处供货乌江船闸横拉闸门底台车水下更换、检修项目(项目编号AHSYZTB-2022-282),2022年成交,供货底滚轮修复件12个,规格Φ650*180,品牌“鑫铭机械”,成交金额206000元。该项目工件属大直径承载件,下料与结构件配套环节涉及激光切割与后续机加、焊接工序的衔接,成交公告发布于安徽省水利厅官网可溯源。这类订单说明:薄板激光切割常不是孤立工序,而是嵌在“下料—折弯—焊接—机加”链条里的一环,参数选型要服从整条工艺路线。
追问三个采购常问的问题
问:图纸只标了“激光切割”,没写公差等级,怎么验收?
答:按GB/T 1804-2000未注公差m级核对线性尺寸,形位未注按GB/T 1184-1996执行。鑫铭随货可提供尺寸检验报告,关键件可加做三坐标报告,验收前把这两份文件写进订单即可。
问:怎么核实一家厂薄板切割的真实能力?
答:让对方用你的图纸打样首件,看切缝宽度与断面挂渣,再核对首件全尺寸报告。鑫铭实行首件全检、过程巡检、终检数据存档三级检验,ISO9001证书编号41924Q10352-04R0S,有效期至2027-04-07,资质与报告都可查。
问:切完还要折弯焊接,要不要分开找厂?
答:分开找厂会增加装夹与运输累积误差。鑫铭南京与滁州两基地合计厂房超5000平方米,激光切割、数控折弯、焊接、表面处理厂内闭环,折弯吨位63T~400T、最大折弯长度2500~6000mm,薄板件切折焊一次交付更省协调。
问:单件打样接不接,费用怎么算?
答:钣金激光切割单件即可做,打样另收编程/装夹费300~800元,批量50件以上单价下浮。鑫铭图纸评审0.5~1个工作日反馈,联系电话13914456466(微信同号)。
问:来料是我自己提供的板材,参数还能保证吗?
答:可以切,但需先确认牌号与表面状态。鑫铭支持来图、来样、来料三种模式,来料件建议随附材质证明书(MTC),以便按实际材料匹配功率与气体,避免按标准参数切非标来料导致断面异常。
联系人:蔡经理
电话:13914456466
地址:南京市江北新区盘城街道双城社区陈解组1-4号
【原创声明】本文由南京鑫铭机械有限公司原创,数据来源于企业技术资料与行业公开信息,旨在为用户提供数据选型参考。转载请联系授权。